Talaşlı imalatta kesici takım, toplam üretim maliyeti içinde çoğu zaman küçük bir kalem gibi görünür. Oysa yanlış seçilmiş bir takım; uzayan çevrim süreleri, beklenmedik tezgâh duruşları, hurdaya ayrılan parçalar ve tutarsız yüzey kalitesi olarak geri döner. Bu nedenle takım seçimi, bir katalogdan ürün seçmekten çok bir mühendislik kararıdır.
Bu yazıda, kesici takım seçerken birlikte değerlendirilmesi gereken yedi kriteri ve sahada sık yapılan hataları ele alıyoruz.
1. İşlenecek malzeme ve ISO malzeme grupları
Her şey iş parçası malzemesiyle başlar. Takım üreticileri, malzemeleri talaşlı işlenebilirlik davranışlarına göre ISO 513 standardındaki altı ana gruba ayırır ve her grubu bir renkle işaretler. Katalogdaki kalite ve geometri önerileri bu gruplara göre verilir.
| Grup | Renk | Malzemeler | Tipik zorluk |
|---|---|---|---|
| P | Mavi | Çelikler | Talaş kontrolü, krater aşınması |
| M | Sarı | Paslanmaz çelikler | Yapışma, pekleşme |
| K | Kırmızı | Dökme demirler | Aşındırıcı yapı, kısa talaş |
| N | Yeşil | Alüminyum ve demir dışı metaller | Yığıntı talaş, talaş boşaltımı |
| S | Turuncu | Süper alaşımlar ve titanyum | Isı birikimi, pekleşme |
| H | Gri | Sertleştirilmiş malzemeler | Yüksek kesme kuvveti, kenar dayanımı |
Aynı grup içinde bile sertlik, alaşım elementleri ve ısıl işlem durumu önemli farklar yaratır. 42CrMo4 gibi bir ıslah çeliği ile düşük karbonlu bir yapı çeliği aynı takımla aynı parametrelerde işlenmez.
2. Operasyon tipi: kaba mı, finiş mi?
Kaba işlemede hedef birim zamanda en fazla talaşı kaldırmaktır; bu nedenle güçlü kesici kenar, büyük köşe radyüsü ve darbe dayanımı yüksek kaliteler öne çıkar. Finiş işlemede ise ölçü hassasiyeti ve yüzey kalitesi belirleyicidir; keskin, pozitif geometriler ve silici (wiper) kenarlı uçlar tercih edilir.
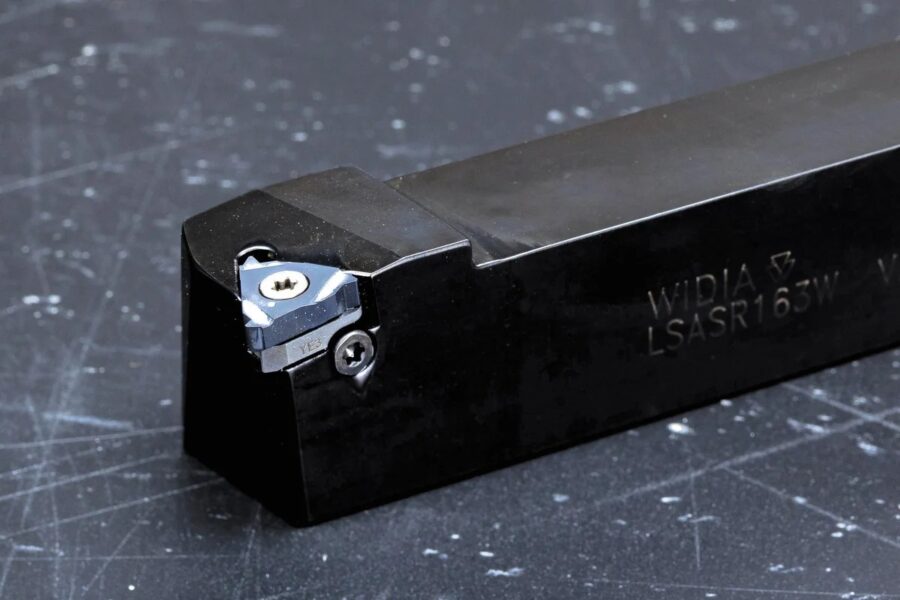
Frezeleme, delme, tornalama ve diş açma operasyonlarının her biri kendi takım ailesini ve seçim mantığını gerektirir. Aynı parçada birden çok operasyon varsa takım sayısını azaltmak ile her operasyonu optimize etmek arasında bir denge kurulmalıdır.
3. Tezgâh ve bağlama rijitliği
En iyi takım bile rijit olmayan bir sistemde potansiyelini gösteremez. Tezgâhın iş mili gücü, torku, azami devri ve konik arabirimi; parçanın bağlanma şekli ve takımın sarkma boyu birlikte değerlendirilmelidir.
Basit bir kiriş modeliyle bakıldığında takımın sehimi, sarkma boyunun küpüyle artar ve takım çapının dördüncü kuvvetiyle azalır. Yani sarkmayı iki katına çıkarmak sehimi yaklaşık sekiz katına çıkarır. Bu yüzden:
- Sarkma boyunu mümkün olan en kısa tutun.
- Erişimin izin verdiği en büyük takım çapını seçin.
- Rijitliği düşük sistemlerde daha hafif kesen, pozitif geometrili takımları tercih edin.
4. Takım malzemesi ve kaplama
Günümüz talaşlı imalatının büyük bölümü sinterlenmiş karbür takımlarla yapılır. Bunun yanında yüksek hız çeliği (HSS), sermet, seramik, kübik bor nitrür (CBN) ve polikristal elmas (PCD) belirli uygulamalarda öne çıkar:
- Karbür: Çoğu malzeme için sertlik ve tokluk dengesi en iyi seçenek.
- Sermet: Çeliklerde yüksek hızlı finiş tornalama ve iyi yüzey kalitesi.
- Seramik: Süper alaşımlarda ve dökme demirde yüksek kesme hızları.
- CBN: Sertleştirilmiş çelikler ve sert dökme demirler.
- PCD: Alüminyum, kompozit ve demir dışı malzemeler. Karbonun demire difüzyonu nedeniyle çelik işlemeye uygun değildir.
Kaplama; ısı direnci, aşınma direnci ve yapışma eğilimini belirler. TiAlN/AlTiN ve AlCrN gibi kaplamalar yüksek sıcaklıkta çalışan çelik ve süper alaşım işlemelerinde yaygındır. Alüminyumda ise yapışmayı azaltmak için parlatılmış kaplamasız yüzeyler veya DLC kaplamalar tercih edilir.
5. Takım geometrisi
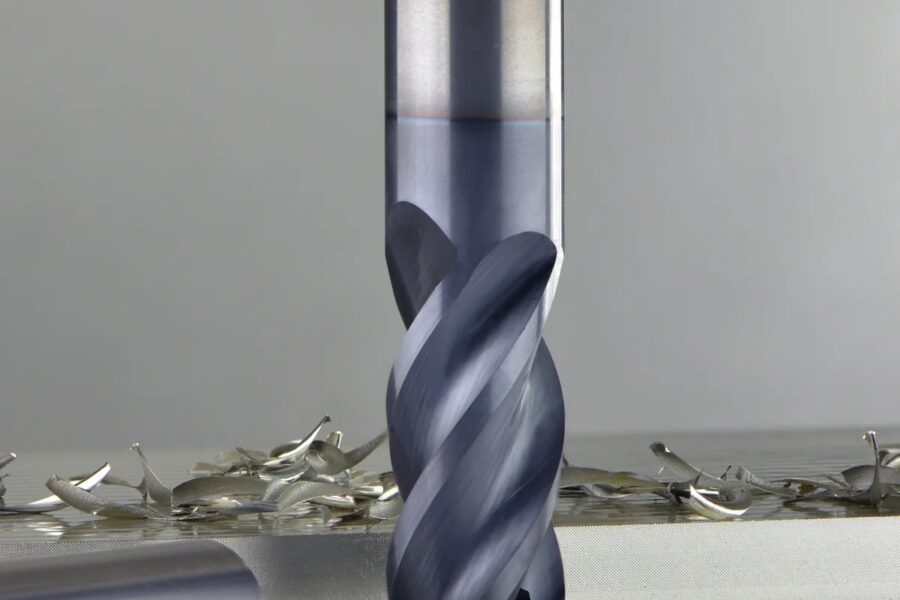
Ağız sayısı, helis açısı, talaş açısı ve köşe formu takımın nasıl kestiğini belirler. Alüminyum gibi uzun talaş veren malzemelerde geniş talaş boşluğu için az ağızlı (2–3 ağız) frezeler, çeliklerde ise daha rijit, 4–6 ağızlı frezeler öne çıkar. Değişken helis veya değişken hatveli takımlar titreşime yatkın uygulamalarda kesme kuvvetlerinin frekansını bozarak daha sakin bir kesme sağlar.
6. Kesme parametreleri
Takım seçimi, o takımın hangi parametrelerle çalıştırılacağından bağımsız düşünülemez. Başlangıç noktası her zaman üreticinin önerdiği kesme hızı (Vc) ve diş başı ilerlemedir (fz):
vf = fz × z × n
Burada n iş mili devri (dev/dk), D takım çapı (mm), z ağız sayısı ve vf tabla ilerlemesidir (mm/dk). Bu değerler, sahada takım aşınması ve yüzey kalitesi izlenerek adım adım optimize edilmelidir. Parametrelerin takım ömrüne etkisini kesme parametreleri ve takım ömrü yazımızda ayrıntılı ele aldık.
7. Parça başına maliyet
Takım fiyatı, kararın yalnızca bir parçasıdır. Asıl ölçüt parça başına maliyettir: takım maliyeti, tezgâh saat ücreti, çevrim süresi, takım değiştirme süresi ve hurda oranı birlikte hesaba katılmalıdır.
Adım adım takım seçim süreci
- Parçayı tanımlayın: Malzeme ve sertlik, kritik ölçüler, toleranslar ve yüzey kalitesi beklentisi.
- Operasyonları sıralayın: Kaba, ara ve finiş adımlarını; her adımda kaldırılacak talaş miktarını belirleyin.
- Sınırları belirleyin: Tezgâh gücü, devir aralığı, iş mili arabirimi, takım magazini ve bağlama aparatı.
- Takım ailesini seçin: Malzeme grubuna uygun kalite, kaplama ve geometri.
- Başlangıç parametrelerini hesaplayın: Üretici önerisini tezgâh koşullarına göre düzeltin.
- Deneyin ve ölçün: Takım ömrü, çevrim süresi, ölçü ve yüzey kalitesini kayıt altına alın.
- Standartlaştırın: Onaylanan takım ve parametreleri iş emrine ve CAM kütüphanesine işleyin.
Bu süreç ilk bakışta uzun görünse de, aynı parça ailesi için bir kez yapıldığında sonraki işlerde seçim süresini ciddi şekilde kısaltır ve üretimde tekrarlanabilirlik sağlar.
Sık yapılan hatalar
- Farklı malzeme gruplarında aynı takımı ve parametreyi kullanmak.
- Katalog değerlerini tezgâh ve bağlama koşullarını dikkate almadan uygulamak.
- Takım ömrünü ölçmeden, “bozulana kadar” kullanmak.
- Takım tutucunun salgısını ve temizliğini göz ardı etmek. Bu konuyu takım tutucu seçimi yazımızda inceledik.