Kesici Uçlar
Malzeme grubuna ve operasyona göre seçilen, farklı kaplama ve geometrilerde değiştirilebilir kesici uçlar.
Ana Sayfa / Kesici Uçlar
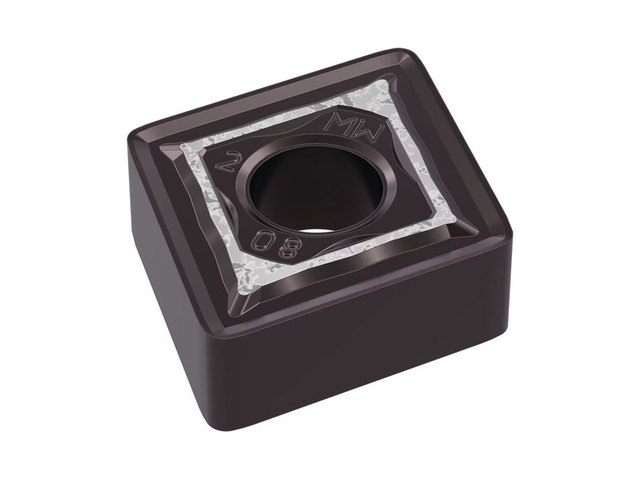
Değiştirilebilir kesici uçlar; tornalama, frezeleme ve delmede takım maliyetini düşüren, hızlı değiştirilebilen ve tekrarlanabilir kesme kenarları sunar. Doğru uç seçimi; malzeme, operasyon ve kesme koşullarına uygun kalite (grade), kaplama ve talaş kırıcı kombinasyonuna dayanır.
Techment, WIDIA kesici uç programıyla çelikten süper alaşımlara kadar tüm malzeme grupları için kalite ve geometri seçenekleri sunar. ISO kodlarını birlikte okuyarak mevcut takımlarınıza uygun ve daha verimli alternatifleri belirliyoruz.
- ISO P, M, K, N, S ve H malzeme grupları için kaliteler
- CVD ve PVD kaplamalı, kaplamasız ve sermet seçenekler
- Kaba, orta ve finiş işleme için talaş kırıcılar
- Mevcut uçlarınız için ISO koduna göre muadil önerisi
Takım Çeşitleri
Tornalama Uçları
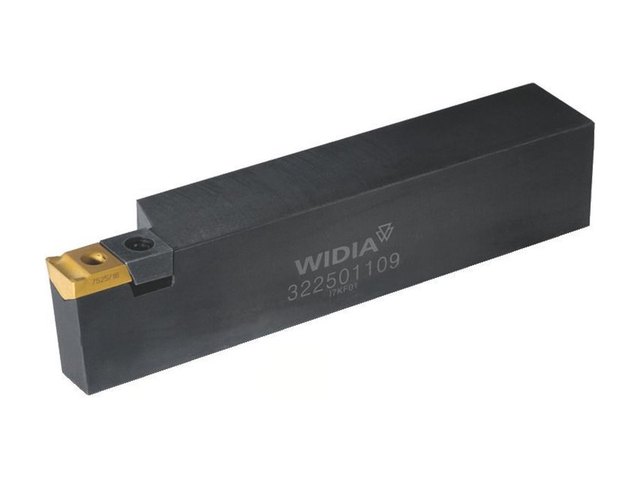
C, D, S, T, V, W gibi standart şekillerde, negatif ve pozitif geometrili uçlar.
Freze Uçları
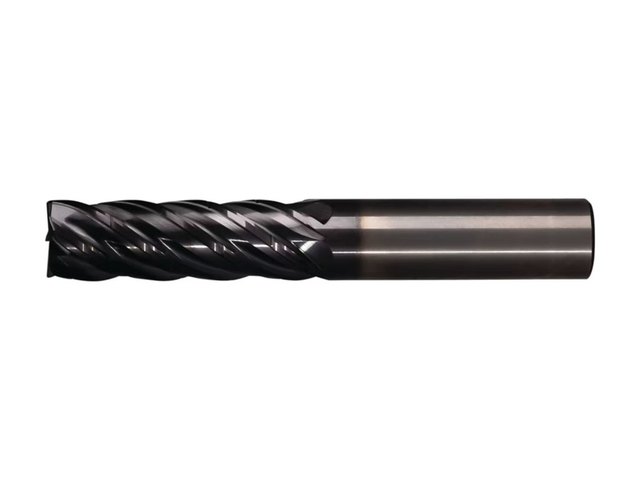
Alın, köşe, yüksek ilerleme ve kopya frezeleme gövdeleri için uçlar.
Kanal ve Kesme Uçları
Kanal açma, kesme ve profil tornalama için dar ve hassas uçlar.
Diş Açma Uçları
Kısmi ve tam profil, metrik ve inç diş uçları.
Delme Uçları
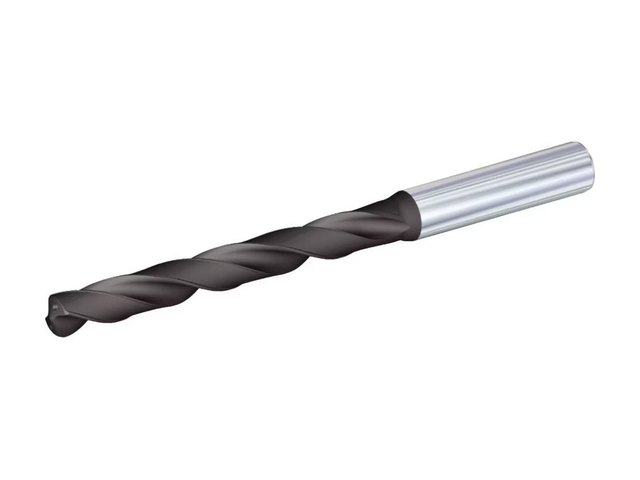
Uç değiştirilebilir matkaplar için merkez ve çevre uçları.
Sermet ve Seramik Uçlar
Yüksek hızda finiş ve sert malzeme işleme için özel uç malzemeleri.
Uygulama Alanları
- Seri üretim tornalama
- Ağır kaba işleme
- Paslanmaz ve süper alaşım işleme
- Dökme demir parçalar
- Sertleştirilmiş çelik finiş tornalama
- Alüminyum ve demir dışı metaller
İşlenen Malzemeler
ISO malzeme gruplarının tamamı için uygun geometri ve kalite seçenekleri sunuyoruz.
- PÇelik
- MPaslanmaz çelik
- KDökme demir
- NAlüminyum ve demir dışı
- SSüper alaşım ve titanyum
- HSertleştirilmiş çelik
Doğru Takım Nasıl Seçilir?
ISO kodunu okuyun
Uç şekli, boşluk açısı, tolerans, boyut, kalınlık ve uç radyüsü koddan anlaşılır.
Malzeme grubunu belirleyin
P, M, K, N, S veya H; uygun kalite ve kaplamanın temelidir.
İşleme koşulunu tanımlayın
Kaba/finiş ve kesintili/sürekli kesme, kalite tokluğunu ve talaş kırıcıyı belirler.
Uç radyüsünü seçin
Büyük radyüs dayanım ve ilerleme sağlar; küçük radyüs titreşimi azaltır ve hassas finiş verir.
Sık Sorulan Sorular
Kesici uç ISO kodu ne anlatır?
Örneğin CNMG 120408 kodunda C uç şeklini (80° eşkenar dörtgen), N boşluk açısını (negatif), M toleransı, G uç tipini, 12 kenar uzunluğunu, 04 kalınlığı ve 08 uç radyüsünü (0,8 mm) gösterir.
CVD mi PVD kaplama mı?
CVD kaplamalar yüksek sıcaklık ve aşınma direnciyle çelik ve dökme demir tornalamada öne çıkar. PVD kaplamalar keskin kenarı koruduğu için paslanmaz, süper alaşım ve frezeleme uygulamalarında tercih edilir.
Başka markanın ucunun muadilini bulabilir misiniz?
Evet. Kullandığınız ucun ISO kodunu ve uygulama bilgisini paylaşmanız yeterli; uygun WIDIA kalite ve geometrisini öneriyoruz.
Uç neden erken kırılıyor?
Kalite tokluğunun düşük olması, kesintili kesme, aşırı ilerleme veya titreşim en sık nedenlerdir. Daha tok bir kalite veya daha güçlü bir uç geometrisi genellikle sorunu giderir.
İlgili Yazılar
Tornalamada verimlilik: kesici uç seçimi ve ISO kodları
Takım yolu, kesici uç ve parametre seçimi.

Kesici takım seçimi: doğru takımı belirlemenin 7 kriteri
Malzeme, operasyon ve tezgâh bilgisinin takım seçimine etkisi.

Kesme parametreleri takım ömrünü nasıl etkiler?
Devir, ilerleme ve kesme derinliği arasındaki denge.