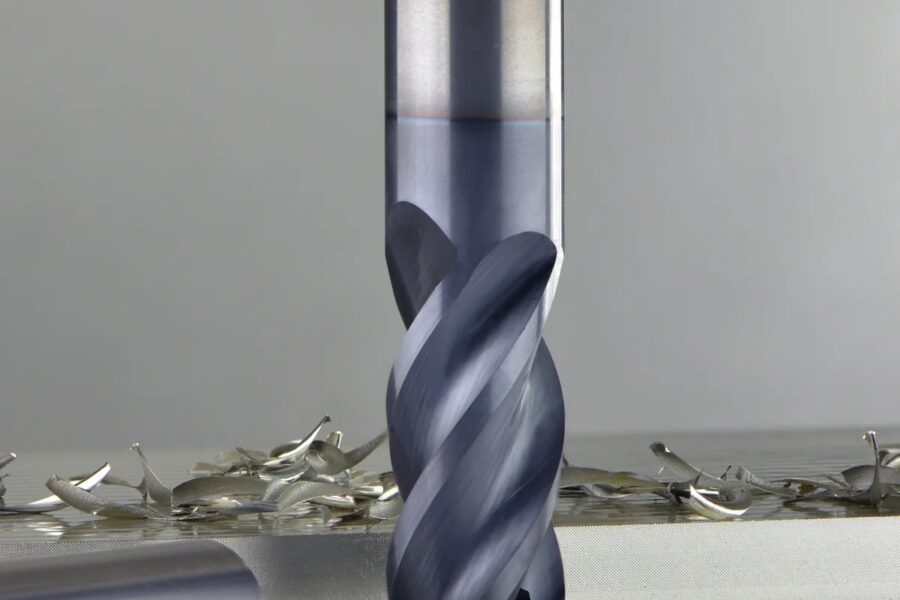
Takım tutucu, tezgâh iş mili ile kesici takım arasındaki bağlantıdır ve çoğu zaman gözden kaçar. Oysa salgı, rijitlik ve balans üzerinden takım ömrünü, yüzey kalitesini ve ölçü hassasiyetini doğrudan etkiler. Bu yazıda tutucu tiplerini, arabirimleri ve seçimde dikkat edilecek noktaları özetliyoruz.
Salgı neden bu kadar önemli?
Salgı, takımın dönme ekseninden sapmasıdır. Çok ağızlı bir frezede salgı varsa bir ağız diğerlerinden daha fazla talaş keser; bu ağız daha hızlı aşınır ve takım, ömrünü en zayıf ağzına göre doldurur. Takım üreticilerinin yayımladığı veriler, yalnızca birkaç mikronluk salgı artışının bile takım ömrünü belirgin şekilde kısaltabildiğini gösterir. Küçük çaplı takımlarda bu etki daha da büyüktür.
Tutucu tipleri
| Tutucu | Güçlü yanı | Dikkat edilecek nokta |
|---|---|---|
| Pens (ER) | Esnek çap aralığı, ekonomik | Salgı pens kalitesine bağlıdır; pens düzenli yenilenmelidir |
| Hidrolik | Düşük salgı, iyi titreşim sönümleme | Doğru sıkma boyu ve takım sapı toleransı gerekir |
| Shrink fit | Yüksek rijitlik, simetri ve düşük salgı | Isıtma cihazı gerekir; takım sapı toleransı önemlidir |
| Weldon (yan vidalı) | Yüksek tork aktarımı, kayma yok | Salgı diğer tiplere göre yüksektir; kaba işleme için uygundur |
| Freze gövdesi tutucu | Büyük çaplı yüzey frezeleri için | Alın temasının temizliği kritik |
Tipik salgı değerleri üreticiye, tutucu kalitesine ve ölçüm koşullarına göre değişir. Hidrolik ve shrink fit tutucular genellikle birkaç mikronluk salgı hedefler; pens tutucularda değer, pens kalitesine göre daha geniş bir aralıkta olabilir.
İş mili arabirimleri: SK, BT ve HSK
- SK (DIN 69871) ve BT (MAS 403): 7/24 konik arabirimler. Yaygın ve ekonomiktir; yüksek devirlerde merkezkaç kuvvet nedeniyle konik temas zayıflayabilir. Alın ve konik çift temaslı versiyonlar rijitliği artırır.
- HSK (DIN 69893 / ISO 12164): Kısa, içi boş konik ve alın teması. Yüksek devirlerde bağlama kuvveti korunur; yüksek hızlı işleme ve 5 eksenli tezgâhlarda yaygındır.
Balans
Dengesizlik, devirle birlikte artan bir merkezkaç kuvveti oluşturur ve titreşim, yüzey hatası ve iş mili rulmanlarında aşınma olarak geri döner. Balans kalitesi ISO 21940-11 (eski ISO 1940-1) standardına göre, belirli bir devir için G sınıfıyla (örneğin G2.5) ifade edilir. Yüksek devirde çalışan tutucular, takımla birlikte balanslanmalıdır.
Uygulamaya göre tutucu seçimi
| Uygulama | Önerilen tutucu | Neden |
|---|---|---|
| Ağır kaba frezeleme | Weldon, güçlü frezeleme penslisi | Yüksek tork, kayma riski yok |
| Hassas finiş frezeleme | Shrink fit, hidrolik | Düşük salgı, iyi yüzey |
| Yüksek devir, sert frezeleme | Shrink fit (tercihen HSK) | Simetri, rijitlik, balans |
| Delme, raybalama | Hidrolik | Düşük salgı, titreşim sönümleme |
| Küçük çaplı (mikro) takımlar | Shrink fit, hassas pens | Mikron seviyesinde salgı hassasiyeti |
| Esnek, sık değişen işler | Pens (ER) | Geniş çap aralığı, ekonomi |
Sarkma boyu ve uzatmalar
Takımın tutucudan dışarı çıkan boyu, rijitliği en çok etkileyen tek değişkendir. Sehim sarkmanın küpüyle arttığı için, gereğinden birkaç milimetre uzun bağlanan bir takım bile titreşim eşiğini aşabilir. Derin kalıp boşlukları gibi uzun erişim gerektiren durumlarda ince uzun (slim) tutucular, kademeli uzatmalar veya titreşim sönümleyici tutucular değerlendirilmelidir.
Salgı nasıl ölçülür?
- Konik yüzeyleri ve iş milini temizleyin, tutucuyu tezgâha veya ön ayar cihazına bağlayın.
- Komparatörü takım sapına, tutucuya yakın bir noktadan dokundurun ve tutucuyu yavaşça çevirin.
- Ölçümü takım ucuna yakın ikinci bir noktada tekrarlayın; iki değer arasındaki fark açısal hatayı gösterir.
- Sonucu tutucu numarasıyla birlikte kaydedin ve belirlediğiniz sınırı aşan tutucuları ayırın.
Bakım ve kullanım
- Konik yüzeyleri ve iş mili konisini her takım değişiminde temizleyin; küçük bir talaş parçası bile salgıyı artırır.
- Pensleri aşınma ve hasara karşı kontrol edin, belirli aralıklarla yenileyin.
- Somunları üreticinin önerdiği torkla, tork anahtarı kullanarak sıkın.
- Çekme civatalarını (pull stud) düzenli kontrol edin.
- Salgıyı ön ayar cihazında veya komparatörle ölçüp kayıt altına alın.
Doğru tutucu, doğru takımla birlikte anlam kazanır. Takım seçiminin diğer kriterleri için kesici takım seçimi yazımıza göz atabilirsiniz.