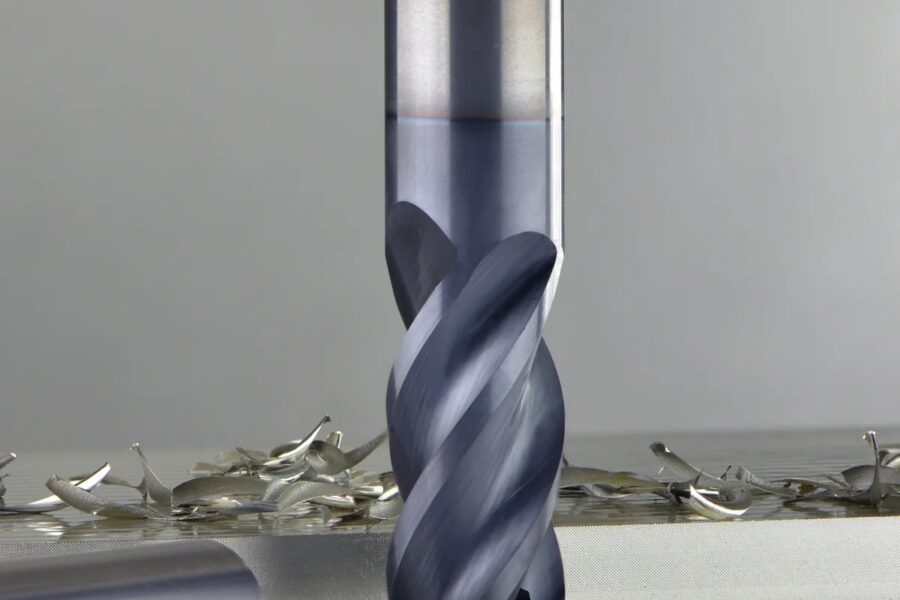
Kalıpçılıkta parçalar çoğu zaman ısıl işlem sonrası, yüksek sertlikte işlenir. Sert frezeleme; doğru takım, strateji ve tezgâhla uygulandığında taşlama ve elektro erozyon (EDM) adımlarını azaltarak teslim sürelerini kısaltabilir. Bu yazıda sertleştirilmiş çeliklerde başarılı frezelemenin temel prensiplerini özetliyoruz.
Sert frezeleme nedir?
Genel olarak yaklaşık 45 HRC ve üzerindeki sertleştirilmiş malzemelerin frezelenmesine sert frezeleme denir. Bu aralıkta kesme kuvvetleri ve kesici kenara gelen yük yüksektir; takım, tezgâh ve bağlama rijitliği her zamankinden önemli hale gelir.
Takım malzemesi ve kaplama
- İnce taneli karbür: Sert frezelemenin temel takım malzemesidir. Yüksek sıcaklığa dayanıklı AlTiN, AlCrN veya TiSiN esaslı kaplamalarla kullanılır.
- CBN: Çok yüksek sertliklerde, özellikle finiş işlemlerinde uzun ömür ve kararlı ölçü sağlar.
- Geometri: Kenar dayanımı için negatif veya nötr talaş açısı, kenar hazırlığı (honlama) ve çok ağızlı tasarımlar tercih edilir.
Kesme stratejisi
- Düşük radyal temas, yüksek eksenel derinlik: Trokoidal ve dinamik frezeleme yolları, takımın temas açısını sınırlayarak ısıyı ve kuvveti kontrol altında tutar.
- Sabit yük: Köşelerde ani temas artışı, takım kırılmalarının en yaygın nedenidir. CAM yazılımındaki yük kontrollü yollar bu riski azaltır.
- Tırmanma frezeleme: Talaş kalından inceye oluşur; kenara gelen darbe ve ısı azalır.
- Artık malzeme işleme: Finişten önce köşelerdeki fazla malzemeyi küçük takımlarla temizlemek, finiş takımına eşit talaş payı bırakır.
Küresel frezede efektif çap
Küresel uçlu frezede takımın gerçekten kesen çapı, kesme derinliğine bağlıdır. Sığ kesmelerde bu çap, nominal çaptan çok daha küçüktür:
Devir hesabı nominal çapa göre yapılırsa gerçek kesme hızı düşük kalır. Takım ekseninin merkezinde kesme hızı sıfırdır; bu nedenle 5 eksenli tezgâhlarda takımı iş yüzeyine göre yaklaşık 10–15° eğmek hem yüzey kalitesini hem takım ömrünü iyileştirir.
Yüzey kalitesi ve iz yüksekliği
Küresel frezeyle yapılan finiş pasolarında, yan yana iki paso arasında kalan tepe yüksekliği (iz yüksekliği) şu yaklaşımla hesaplanır:
Örneğin Ø6 mm küresel freze (R = 3 mm) ve 0,2 mm adım aralığıyla teorik iz yüksekliği yaklaşık 1,7 µm’dir. Adım aralığını yarıya indirmek iz yüksekliğini dörtte birine düşürür, ancak işleme süresini iki katına çıkarır. Doğru denge, sonraki parlatma işçiliği de hesaba katılarak kurulmalıdır.
Dik duvarlarda sabit Z (z-level) yolları, sığ yüzeylerde ise tarama veya spiral yollar daha tutarlı yüzey verir.
Adım adım finiş stratejisi
- Kaba işleme: Trokoidal yollarla hacmin büyük kısmını kaldırın; eşit bir talaş payı bırakın.
- Yarı finiş: Talaş payını her yüzeyde aynı seviyeye getirin. Finiş takımının sabit yükle çalışması, ölçü tutarlılığının anahtarıdır.
- Artık malzeme: Köşelerde kalan fazlalığı daha küçük takımlarla temizleyin.
- Finiş: Dik yüzeylerde sabit Z, sığ yüzeylerde tarama veya spiral yollar kullanın; adım aralığını hedef iz yüksekliğine göre hesaplayın.
- Kontrol: Takım aşınmasını ve ölçüyü ölçerek sonraki parçalar için parametreleri güncelleyin.
Tezgâh ve kontrol ünitesi gereksinimleri
Sert frezelemede ısıl kararlılığı yüksek bir iş mili, yüksek hızlı ve ileri bakışlı (look-ahead) bir kontrol ünitesi ve doğru ayarlanmış kontur toleransları büyük fark yaratır. CNC’deki yüksek hassasiyet modları, küçük segmentlerden oluşan finiş yollarında hızın dalgalanmasını önleyerek hem yüzey kalitesini hem takım ömrünü iyileştirir. Uzun finiş operasyonlarından önce tezgâhın ısınma çevrimini tamamlaması, ölçü kaymasını azaltır.
Soğutma ve rijitlik
Sert frezelemede bol sıvı soğutma, kesintili kesmede kenarın ısınıp soğumasıyla termal çatlaklara yol açabilir. Bu nedenle çoğu uygulamada basınçlı hava veya minimum miktarda yağlama tercih edilir. Takım sarkması mümkün olduğunca kısa, tutucu ise yüksek salgı hassasiyetine sahip olmalıdır; shrink fit tutucular bu uygulamalarda yaygındır. Ayrıntılar için takım tutucu seçimi yazımıza bakabilirsiniz.